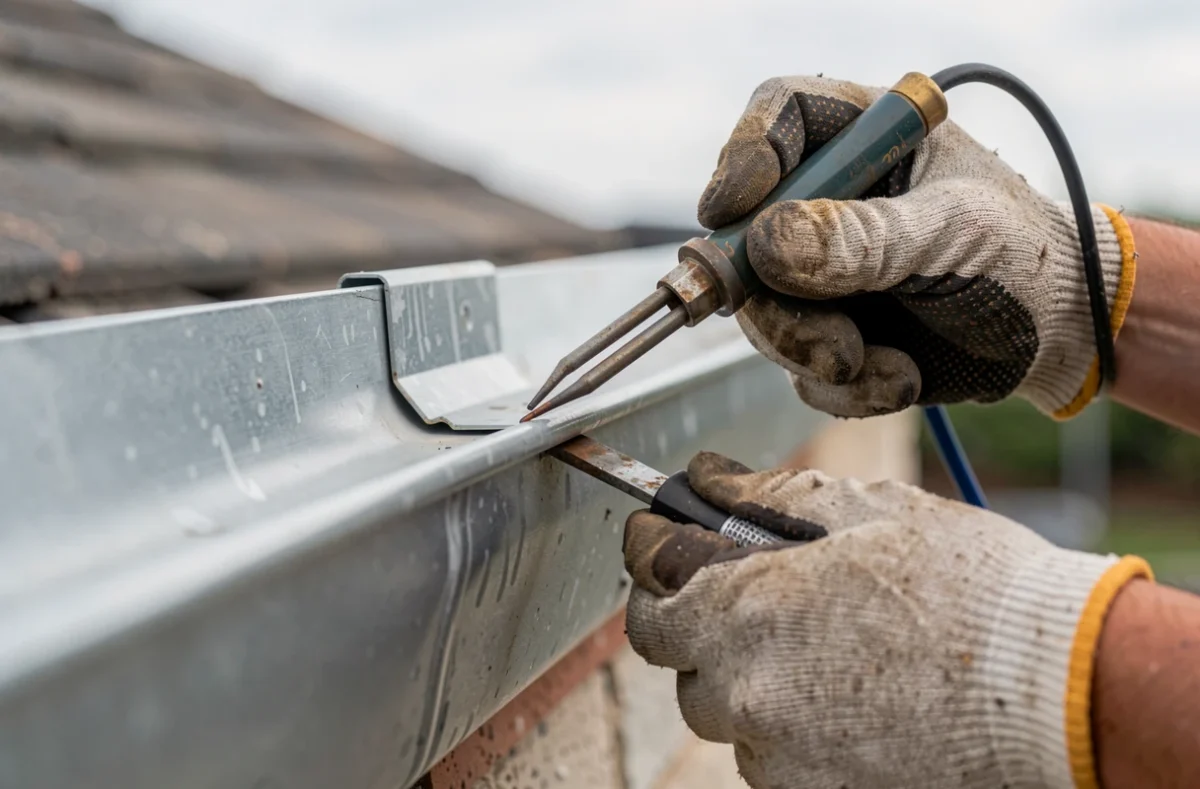
Pour souder le zinc, on n’emploie pas un acide seul mais un décapant acide, l’eau à souder. C’est une solution de chlorure de zinc dans laquelle de l’acide chlorhydrique reste présent, et elle dissout l’oxyde de surface pour que l’étain accroche. Le métal d’apport est un alliage d’étain, posé au fer à souder.
Quel acide utiliser pour souder le zinc
Les fiches de données de sécurité des fluides vendus sous le nom d’eau à souder donnent la composition : du chlorure de zinc et de l’acide chlorhydrique, avec du chlorure d’ammonium dans certains produits. Ces composants sont ceux qui justifient l’étiquetage de danger du flacon.
L’usage des fluides de ce type est le brasage tendre : on assemble deux pièces avec un métal d’apport qui fond à plus basse température que le zinc. Le décapant ne remplace donc pas l’étain, il prépare la surface qui le reçoit.
Les zingueurs parlent aussi d’acide chlorhydrique « tué ». Les cours de couvreur le décrivent comme un acide chlorhydrique neutralisé par du zinc, utilisé comme décapant sur la zone à assembler. Le résultat joue le même rôle que l’eau à souder du commerce, mais sa préparation suppose de manipuler de l’acide chlorhydrique pur, ce qui demande les mêmes précautions que celles décrites plus bas.
Pourquoi décaper le zinc avant de souder
L’étain ne s’accroche pas sur du zinc recouvert d’oxyde. Le décapant retire cette couche et laisse un métal propre sur lequel l’alliage s’étale.
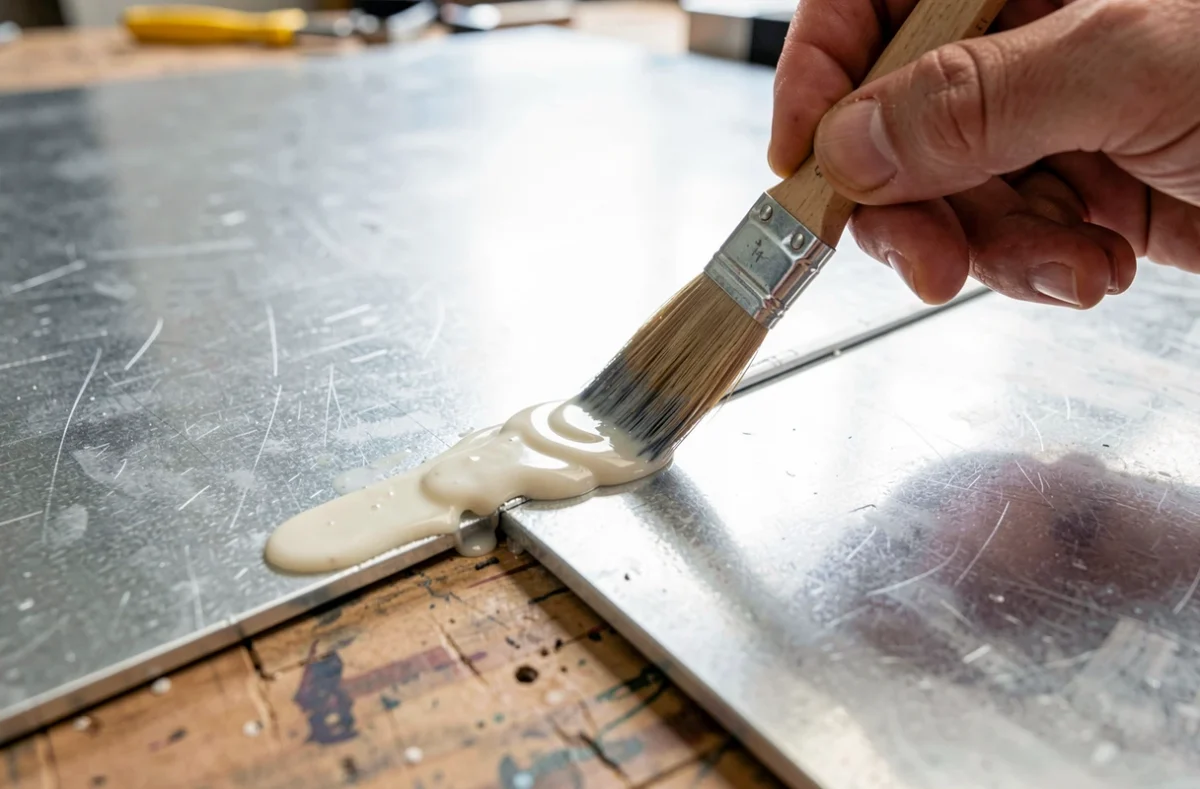
Le décapant joue aussi un rôle de contact : appliqué au pinceau sur la zone de recouvrement, il prépare le passage de l’étain fondu entre les feuilles.
Sur un zinc neuf, un nettoyage suffit. Sur un zinc déjà patiné, le ponçage de la zone est obligatoire avant d’appliquer le moindre produit.
Liquide, pâte ou acide tué : comment choisir
L’acide tué se prépare soi-même et s’applique au pinceau. Le décapant liquide prêt à l’emploi évite cette préparation : le flacon indique sa composition et ses mentions de danger. Une pâte reste en place sur une surface inclinée, ce qui aide pour les joints verticaux.
Pour une gouttière en hauteur ou une couverture entière, l’assemblage se confie souvent à des spécialistes des travaux extérieurs, qui disposent du matériel et de l’habitude du geste.
Appliquer l’acide et souder pas à pas
La séquence suit celle des cours de zinguerie. Les étapes sont les suivantes :
- Nettoyer les deux tôles et poncer le zinc patiné, en prévoyant un recouvrement de 10 à 15 mm.
- Appliquer le décapant au pinceau sur la zone de contact.
- Immobiliser les pièces par quelques points de pointage.
- Passer le fer lentement en apportant l’étain, qui pénètre par capillarité entre les deux feuilles.
Le fer à souder porte une panne en cuivre pur, qui doit rester propre et étamée. Les baguettes d’apport sont souvent des alliages étain-plomb à 33 % d’étain.
Le geste demande de la lenteur : le fer avance doucement et l’étain suit le fer, c’est la capillarité qui remplit l’espace entre les tôles.
Une fois le cordon refroidi, on essuie les résidus d’acide avec un chiffon humide pour arrêter la corrosion du zinc.
Précautions et nettoyage après la soudure
Les flacons d’eau à souder portent les pictogrammes GHS05, GHS07 et GHS09 et la mention Danger. Les fiches de sécurité les classent comme provoquant de graves brûlures de la peau et de graves lésions des yeux, et comme pouvant irriter les voies respiratoires.
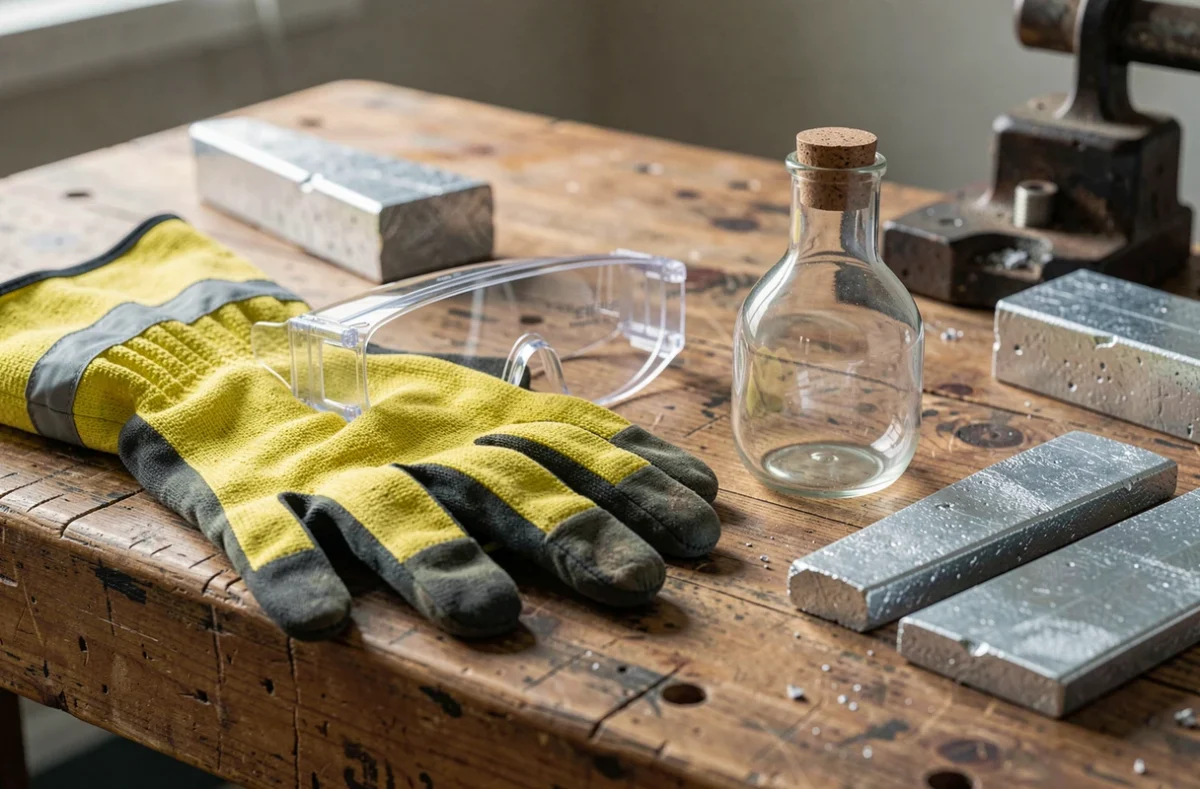
Les fiches signalent aussi un danger pour l’environnement : le produit est classé très toxique pour les organismes aquatiques. Le flacon et son contenu s’éliminent selon la réglementation locale, jamais à l’évier ni dans une gouttière.
Des gants et des lunettes de protection s’imposent donc, avec une zone aérée pour ne pas respirer les fumées. En cas de contact avec la peau, on retire les vêtements souillés et on rince à l’eau. En cas de projection dans l’œil, on rince avec précaution pendant plusieurs minutes et on appelle un centre antipoison.
Le flacon se range hors de portée des enfants, et même sous clef d’après les fiches. La même discipline vaut pour la manipulation des produits chlorés, eux aussi corrosifs.
Erreurs qui font lâcher une soudure de zinc
Le premier défaut est une surface mal décapée : sans ponçage sur un zinc patiné, l’étain ne mouille pas le métal. Le deuxième est un recouvrement trop court, sous les 10 mm indiqués par les cours.
Laisser des résidus d’acide en place est la troisième cause : ils continuent d’attaquer le zinc après la soudure. Un passage de chiffon humide suffit à l’éviter.
Quand une gouttière ou une couverture entière doit être reprise, la question du financement des travaux de rénovation se pose avant de choisir entre réparation et remplacement.
Une soudure de zinc réussie tient donc à trois gestes simples : décaper, souder avec un recouvrement suffisant, puis essuyer l’acide. Le reste dépend de la propreté du fer et de la patience au moment d’apporter l’étain.